Laboratorij & nasveti
Praktično znanje o rezanju, širjenju koncev cevi in odločitvah, ki oblikujejo učinkovitost proizvodnje.
Koliko v resnici stane vsak rez?
Izračunajte stroške žaginega lista, dela, stroja in energije z lastnimi proizvodnimi podatki. Ocene spremenite v uporaben strošek na rez.
Odpri kalkulator stroškov rezanjaIdeje, rojene v delavnici
Rastoča zbirka člankov o rezanju s tračno žago, širjenju koncev cevi, vzdrževanju strojev in ekonomiki proizvodnje.
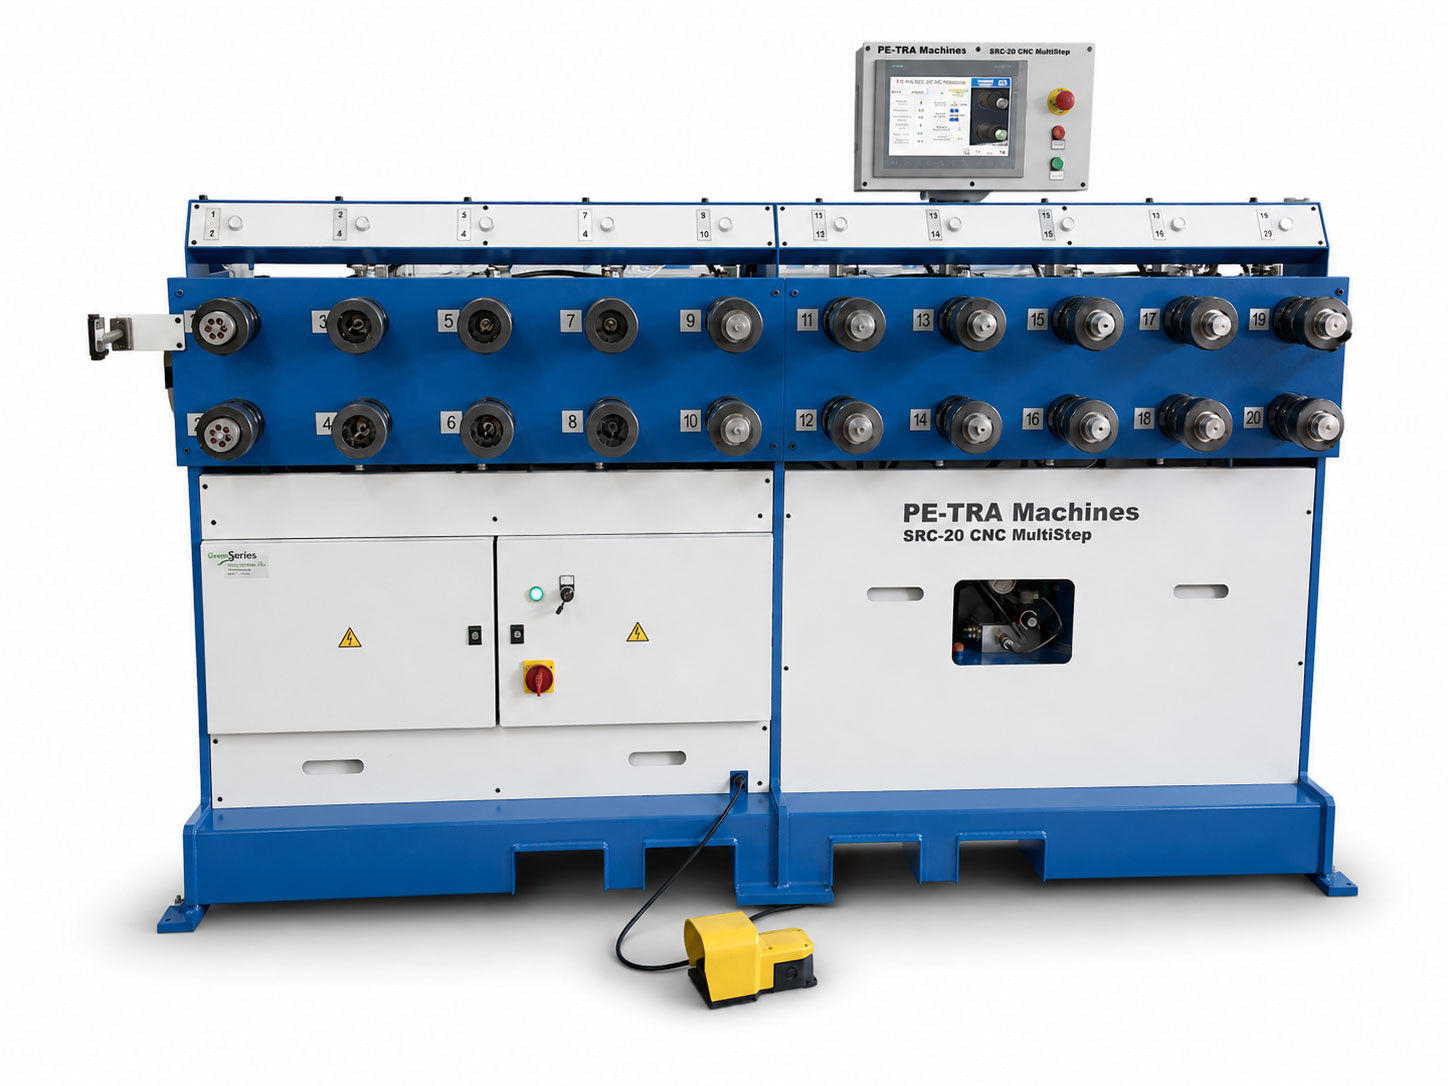
Kaj se zgodi med širjenjem konca cevi?
Širjenje cevi · 5 min branja
Notranje orodje oblikuje konec cevi na nadzorovan premer in obliko. Večpostajni stroji rezultat dosežejo s ponovljivimi koraki.
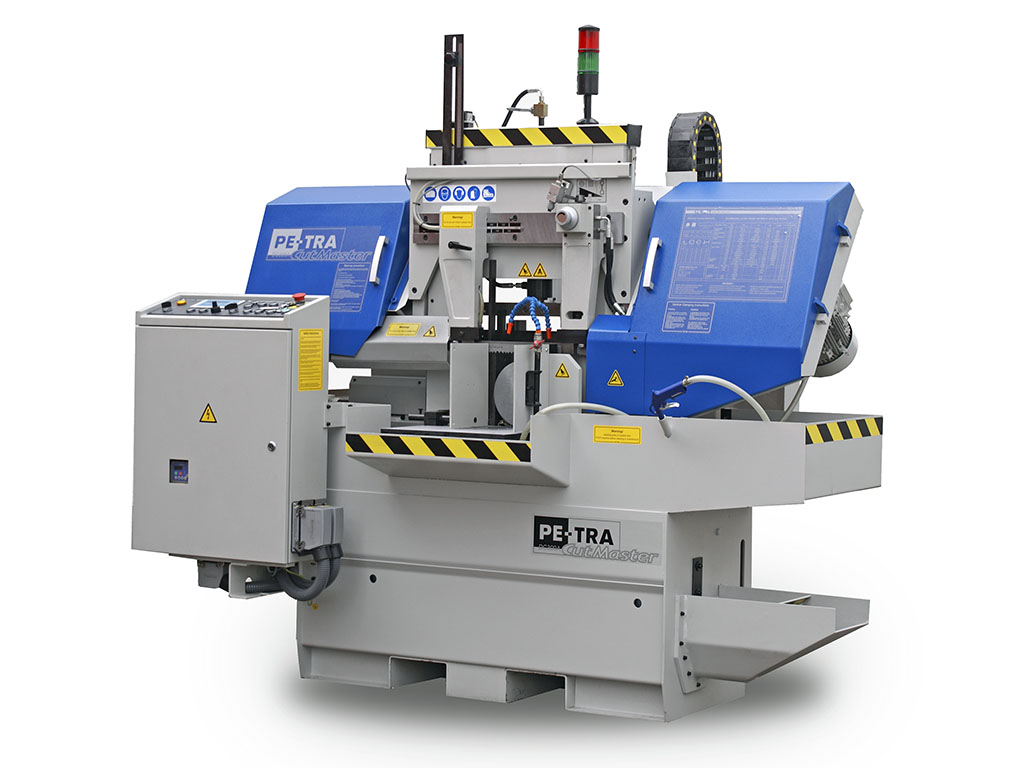
Kaj je obremenitev zoba (chip load)?
Žaganje s tračno žago · 4 min branja
Zakaj mora vsak zob oblikovati pravi ostružek in kaj vam prašnati, debeli ali obarvani ostružki povedo o rezu.
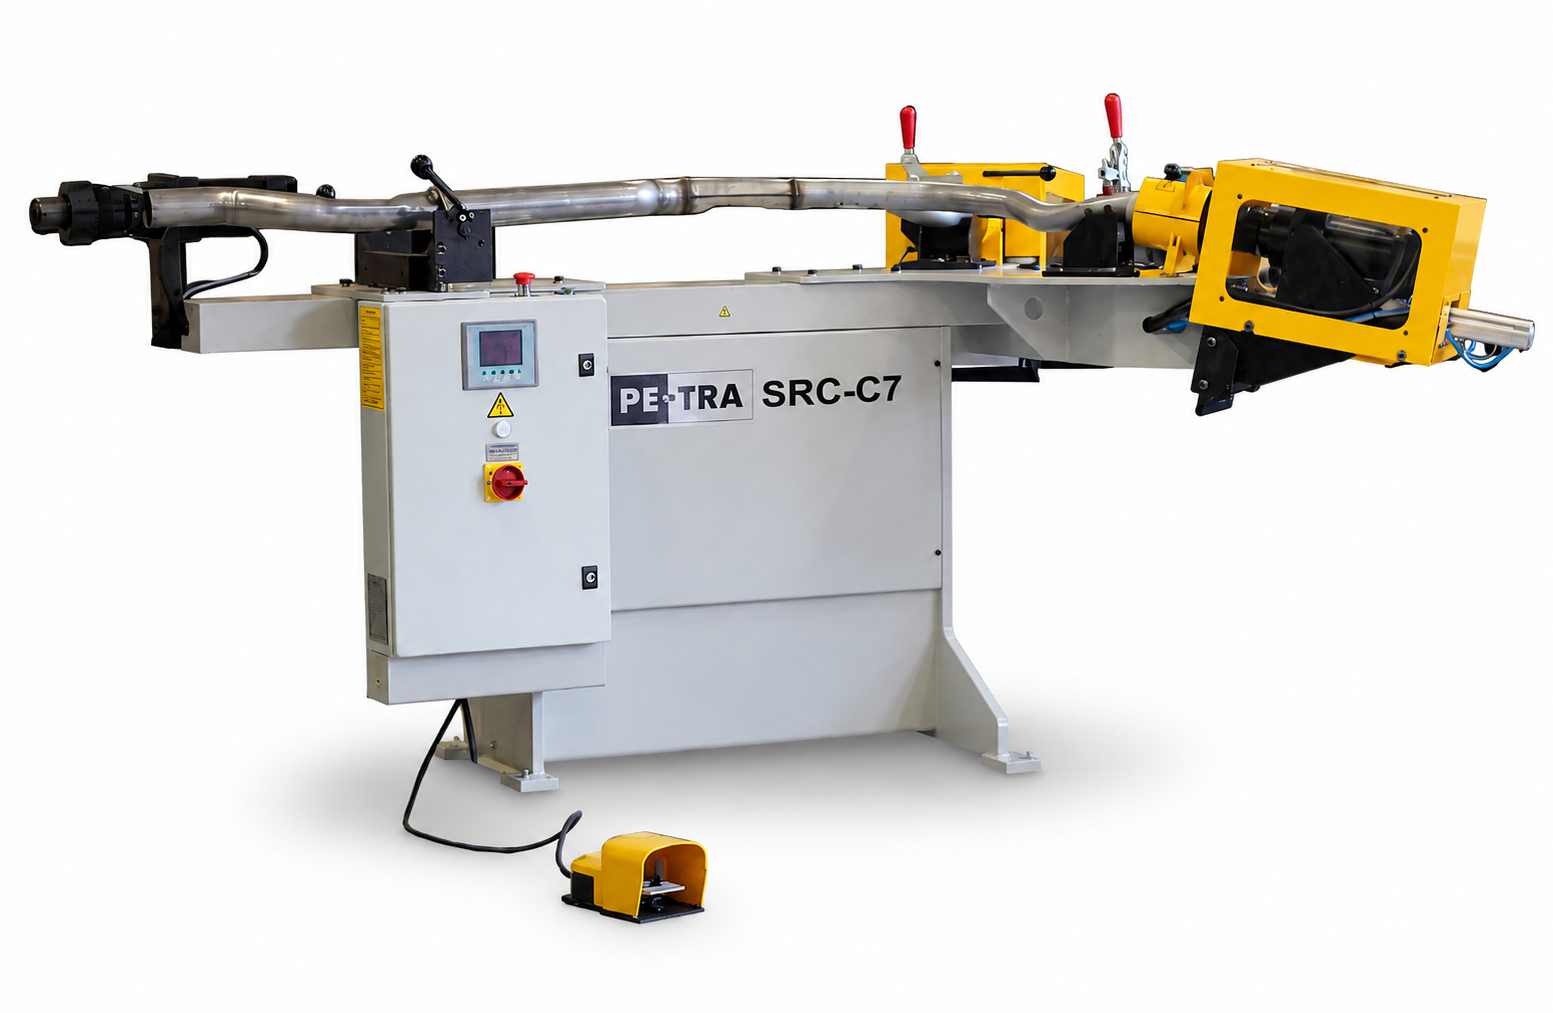
Zakaj večstopenjsko širjenje cevi izboljša ponovljivost
Širjenje cevi · 5 min branja
Kako nadzorovani položaji hoda, shranjeni programi in namenske postaje poenostavijo zahtevna zaporedja oblikovanja.
Kako izbrati dobro tračno žago
Izbira stroja · 6 min branja
Začnite z materiali, dimenzijami in velikostjo serij, nato primerjajte togost, vpenjanje, odstranjevanje ostružkov in dostop za servis.
Kako vzdrževanje vpliva na proizvodnjo
Vzdrževanje · 4 min branja
Vodila žaginega lista, pretok hladilnega sredstva, krtače za ostružke in vpenjanje tiho vplivajo na čas reza, življenjsko dobo lista in nenačrtovane zastoje.
Zakaj je tračna žaga ključna za proizvodnjo
Ekonomika proizvodnje · 5 min branja
Prvi rez določa, kdaj se začne nadaljnja obdelava, koliko dodatka dobi in ali bo urnik zdržal.
Preberite celotne članke
Kaj se zgodi med širjenjem konca cevi? · 5 min branja
Pri širjenju konca cevi se premer ali oblika cevi spremeni tako, da se v njen konec potisne nadzorovano oblikovalno orodje. Material se ne odvzema, temveč teče. Zato je razmerje med geometrijo orodja, steno cevi, stanjem materiala in mazanjem še posebej pomembno. Stabilen proces se začne s cevjo, ki je odrezana pravokotno, posneta in dosledno pozicionirana ob zanesljiv prislon.
V prvi stopnji oblikovanja orodje centrira cev in začne steno potiskati navzven. Naslednje stopnje lahko povečajo premer, kalibrirajo končno mero, oblikujejo rob ali pripravijo profil spoja. Če veliko spremembo razdelimo na več manjših korakov, zmanjšamo lokalno deformacijo in materialu omogočimo enakomernejšo porazdelitev. Hkrati se zmanjša tveganje za razpoke, močno stanjšanje in nepravilno ustje.
Kaj je treba nadzorovati?
- Začetni zunanji premer, debelino stene in serijo materiala.
- Položaj orodja, hod oblikovanja in ponovljivo podpiranje cevi.
- Mazanje na mestu stika in čistočo orodja.
- Končni premer, okroglost, dolžino in stanje stene.
Dobrega širjenja ne presojamo le po enem premeru. Prehodno območje mora biti gladko, os cevi mora ostati stabilna, oblikovani konec pa se mora ujemati z naslednjim korakom proizvodnje. Pri zahtevnih delih je treba poskusne kose prerezati in izmeriti, preden se sprosti proizvodni program. Ko so stopnje preverjene, shranjeni recepti stroja operaterjem pomagajo ponoviti enak rezultat z veliko manj nastavljanja.
Kaj je obremenitev zoba (chip load)? · 4 min branja
Obremenitev zoba opisuje, koliko materiala odvzame posamezen zob žage, ko je v rezu. Nanjo vplivajo podajanje, hitrost žaginega lista, korak zob, geometrija obdelovanca in število zob, ki hkrati režejo. Pri pravilni obremenitvi vsak zob oblikuje kompakten ostružek in odvaja toploto iz cone rezanja.
Prašnati ostružki običajno pomenijo, da zobje drgnejo namesto da bi rezali. Vzrok je lahko prešibko podajanje, previsoka hitrost lista ali korak, pri katerem je v stiku preveč zob. Debeli, vroči ali modri ostružki lahko kažejo na prekomerno podajanje, premalo hladilnega sredstva ali pregrob korak zob. Cilj ni preprosto rezati hitreje, ampak ustvariti stabilen ostružek brez preobremenitve rezalnega roba zoba.
Ostružki kot povratna informacija procesa
- Fin prah: previdno povečajte podajanje ali zmanjšajte hitrost lista.
- Debeli zviti ostružki: preverite silo podajanja, korak zob in togost stroja.
- Obarvani ostružki: izboljšajte dovod hladilnega sredstva in preverite hitrost lista.
- Nepravilna oblika ostružkov: preglejte vpenjanje, vodila in stanje zob.
Naenkrat spremenite le eno spremenljivko in pred odločitvijo opazujte več rezov. Tudi nov list potrebuje nadzorovano utekanje, saj so sveže konice zob ostre in bolj občutljive na mikrolome. Obremenitev zoba je tako praktičen most med teoretičnimi podatki o rezanju in tem, kar operater vidi ob stroju.
Zakaj večstopenjsko širjenje cevi izboljša ponovljivost · 5 min branja
Zahtevnega razširjenega konca cevi le redko najbolje izdelamo z enim agresivnim hodom. Če poskušamo celotno deformacijo doseči naenkrat, se napetost zgosti na majhnem območju, majhne razlike v debelini stene pa lahko postanejo velike razlike na končnem kosu. Večstopenjsko oblikovanje delo porazdeli med namenska orodja in nadzorovane položaje.
Prva postaja lahko cev centrira in predoblikuje. Vmesne postaje postopoma povečujejo premer ali oblikujejo prehod. Končna kalibracijska postaja nato nadzoruje kritične mere. Ker ima vsako orodje eno jasno nalogo, je obrabo lažje diagnosticirati, popravke pa je mogoče izvesti brez motenja celotnega procesa.
Zakaj so shranjeni položaji pomembni
Digitalno krmiljenje omogoča, da se hod oblikovanja, povratni položaj in zaporedje shranijo kot recept. Operaterji lahko prikličejo preverjen program, namesto da po vsaki menjavi izdelka znova nastavljajo. To je še posebej koristno, kadar proizvodnja vključuje veliko izdelkov, kratke serije ali dele, ki se vrnejo po več mesecih.
- Manjša največja sila oblikovanja in manjše tveganje razpok.
- Enakomernejša porazdelitev stene v prehodnem območju.
- Jasnejši nadzor kakovosti na vsaki postaji.
- Hitrejše menjave s shranjenimi programi in označenim orodjem.
Ponovljivost je še vedno odvisna od pravilne priprave in podpore cevi. Poševen rez, srh ali neenakomerna globina vstavljanja bodo del spremljali skozi vse postaje. Najboljši večstopenjski proces združuje nadzorovano gibanje stroja s preprostimi merili in jasnim načrtom kontrole.
Kako izbrati dobro tračno žago · 6 min branja
Pravo tračno žago izberemo glede na delo, ne glede na eno številko največje zmogljivosti. Začnite z materiali, prerezi, dolžinami in velikostmi serij, ki predstavljajo običajno proizvodnjo. Stroj, v katerega fizično spravite največji kos, je lahko kljub temu neučinkovit, če je večina vsakodnevnega dela manjših ponavljajočih se rezov.
Togost je ključna. Okvir žage, vodila lista, primeži in podpora materiala morajo list voditi po predvidljivi poti. Dobro vpenjanje mora držati obdelovanec blizu linije reza, ne da bi poškodovalo tankostenske profile. Pri svežnjih ali zahtevnih oblikah lahko navpično vpenjanje in nastavljiv pritisk izboljšata stabilnost.
Primerjajte celoten proizvodni cikel
- Zmogljivost rezanja okroglih, pravokotnih profilov in svežnjev.
- Velikost lista, razporeditev vodil in razpoložljive hitrosti lista.
- Natančnost samodejnega podajanja in uporabna dolžina ostanka.
- Dovod hladilnega sredstva, krtača za ostružke in dostop do transporterja ostružkov.
- Shranjevanje programov, diagnostika in preglednost za operaterja.
- Menjava lista, čiščenje in dostop za redni servis.
Avtomatizacija naj ustreza velikosti serij. Polavtomatski stroj je lahko idealen za raznoliko delo v delavnici, popolnoma avtomatska žaga pa svojo vrednost pokaže s ponovljivim podajanjem in cikli brez nadzora. Pri dragem materialu so lahko širina reza, ravnanje z ostanki in natančnost reza pomembnejši od same hitrosti rezanja.
Na koncu primerjajte podporo in razpoložljivost rezervnih delov. Produktiven stroj mora biti razumljiv operaterjem in vzdrževan s strani ljudi, ki ga uporabljajo. Poskusni rezi z reprezentativnim materialom so najboljši način, da pred končno odločitvijo preverite čas cikla, kakovost površine, obnašanje lista in rokovanje.
Kako vzdrževanje vpliva na proizvodnjo · 4 min branja
Vzdrževanje tračne žage je del proizvodnje, saj majhne mehanske spremembe hitro postanejo težave pri rezanju. Obrabljena vodila omogočajo zvijanje lista, slab pretok hladilnega sredstva dvigne temperaturo zob, šibka krtača pa ostružke vrača v rez. Vsaka od teh težav lahko skrajša življenjsko dobo lista, še preden sproži očiten alarm stroja.
Kratek dnevni pregled je običajno učinkovitejši od čakanja na večji servis. Operaterji naj preverijo nivo in smer hladilnega sredstva, stik krtače, stanje lista, čistočo vodil in vpenjalne površine. Ostružki, ujeti pod materialom, lahko spremenijo kot reza in dolžino podajanja, zlasti pri ponavljajočem se delu.
Praktičen ritem vzdrževanja
- Dnevno: očistite ostružke, preglejte list in preverite dovod hladilnega sredstva.
- Tedensko: preverite vodila, položaj krtače, gibanje primeža in puščanje tekočin.
- Mesečno: preglejte območje kolutov, mazalna mesta in natančnost podajanja.
- Načrtovani servis: preverite hidravlične, električne in varnostne funkcije.
Zapisi o vzdrževanju naj povezujejo opravljeno delo z življenjsko dobo lista, odstopanjem reza in zastoji. Tako vzdrževanje iz kontrolnega seznama postane koristna informacija o procesu. Ko operaterji zabeležijo prvi znak težave, jo lahko tehniki odpravijo, preden stroj proizvede izmet ali se ustavi med nujnim naročilom.
Zakaj je tračna žaga ključna za proizvodnjo · 5 min branja
Tračna žaga je pogosto prvi proizvodni stroj, ki se dotakne kupljenega materiala. Njen učinek določa, kdaj se lahko začne obdelava, varjenje ali montaža. Če žaganje zaostaja, draga oprema v nadaljevanju čaka. Če so dolžine ali koti nedosledni, vsaka naslednja operacija podeduje težavo.
Dobro žaganje uravnoteži čas cikla s porabo materiala in stabilnostjo procesa. Ozek rez lahko pri veliki seriji prihrani veliko materiala, natančno podajanje pa zmanjša dodatek za kasnejšo obdelavo. Zato je treba pri izračunu dejanskih stroškov na kos upoštevati tudi dolžino ostanka, čelne reze in strategijo rezanja v svežnjih.
Merite več kot le čas reza
- Skupni čas cikla, vključno s podajanjem, vpenjanjem in menjavo materiala.
- Število kosov in površino reza na list.
- Čas operaterja in število strojev, ki jih nadzoruje.
- Ostanke, izgubo zaradi širine reza in ponovno uporaben material.
- Zastoje zaradi nastavitev, čiščenja ali nenačrtovanega vzdrževanja.
Hitrejši čisti rez ne pomeni vedno najnižjih proizvodnih stroškov. Stabilna življenjska doba lista, predvidljivo rokovanje in manj izmeta so lahko vrednejši od nekaj prihranjenih sekund. Zato je treba podatke o rezanju pregledovati skupaj s celotnim tokom materiala skozi tovarno.
Ko žago obravnavamo kot nadzorovan proizvodni proces, so urniki zanesljivejši, nadaljnja obdelava pa dobiva dosledne surovce. Rezultat je manj gašenja požarov, lažje načrtovanje in jasnejša slika, kje bodo izboljšave imele največji učinek.
Imate zahteven proizvodni problem?
Pogovorite se z ljudmi, ki stroje načrtujejo, izdelujejo in preizkušajo.