Labor & Tipps
Praxiswissen über das Sägen, das Aufweiten von Rohrenden und die Entscheidungen, die die Produktionsleistung prägen.
Was kostet jeder Schnitt wirklich?
Berechnen Sie Sägeband-, Personal-, Maschinen- und Energiekosten mit Ihren eigenen Produktionsdaten. Machen Sie aus Schätzungen belastbare Kosten pro Schnitt.
Schnittkostenrechner öffnenIdeen aus der Werkstatt
Eine wachsende Sammlung zu Bandsägen, Rohrendenaufweitung, Maschinenpflege und Produktionswirtschaftlichkeit.
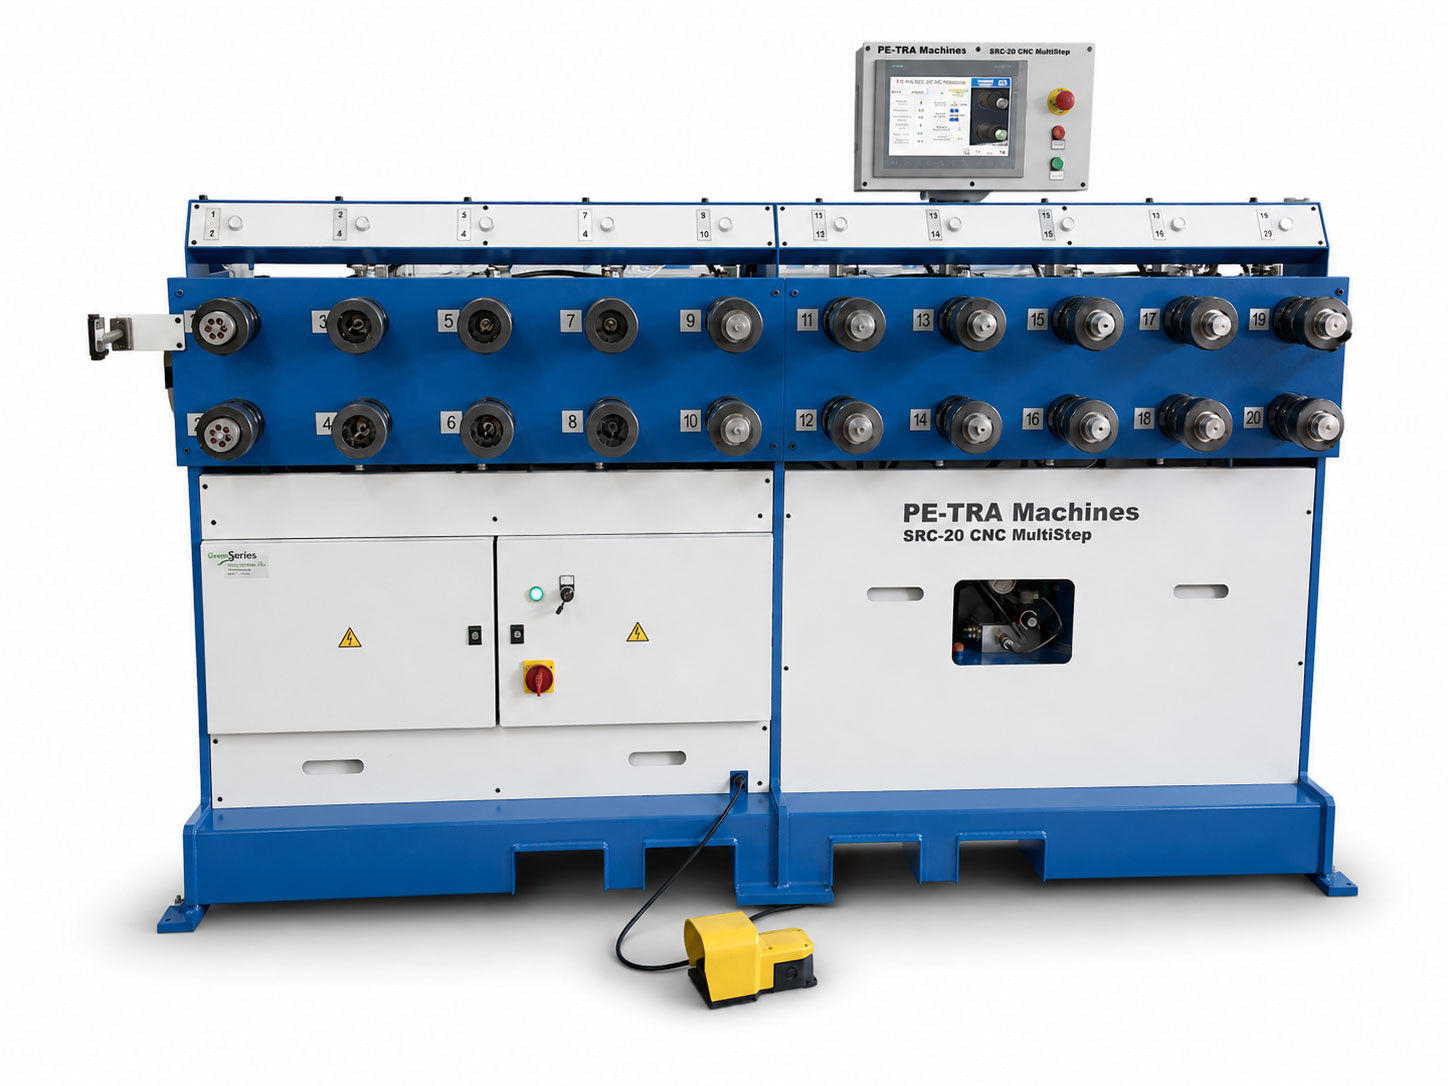
Was passiert beim Aufweiten von Rohrenden?
Rohraufweitung · 5 Min. Lesezeit
Ein Innenwerkzeug formt das Rohrende auf einen kontrollierten Durchmesser und eine definierte Form. Mehrstationsmaschinen erreichen das Ergebnis in wiederholbaren Schritten.
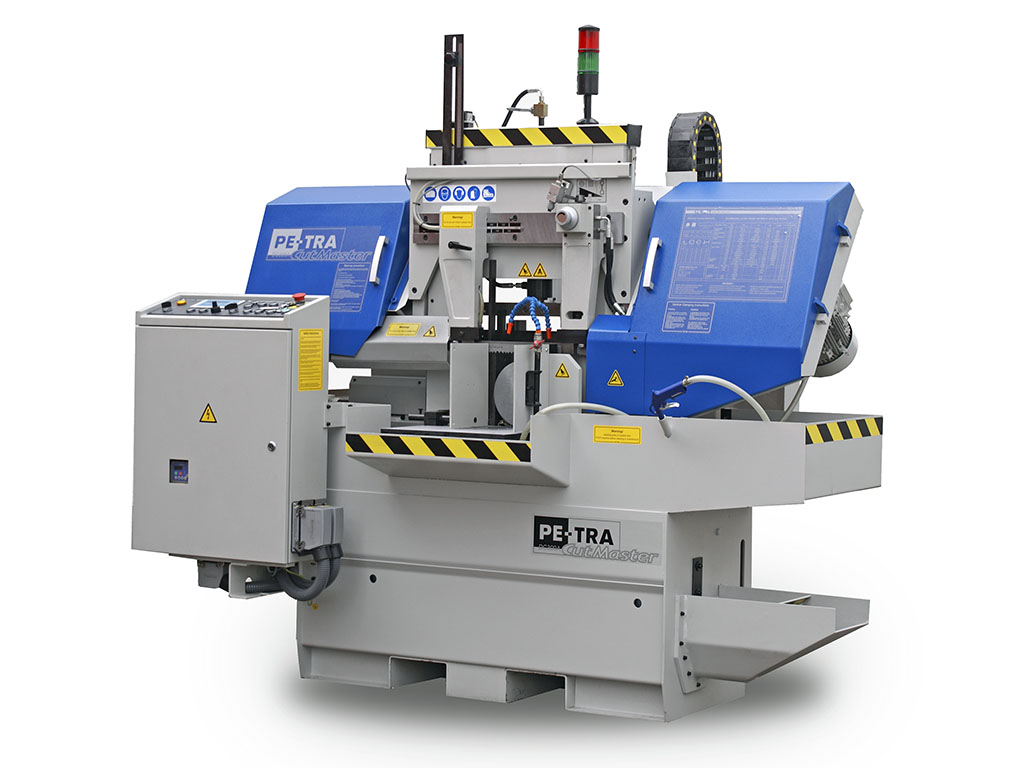
Was ist die Spanlast?
Bandsägen · 4 Min. Lesezeit
Warum jeder Zahn einen richtigen Span bilden muss und was pulvrige, dicke oder verfärbte Späne über den Schnitt verraten.
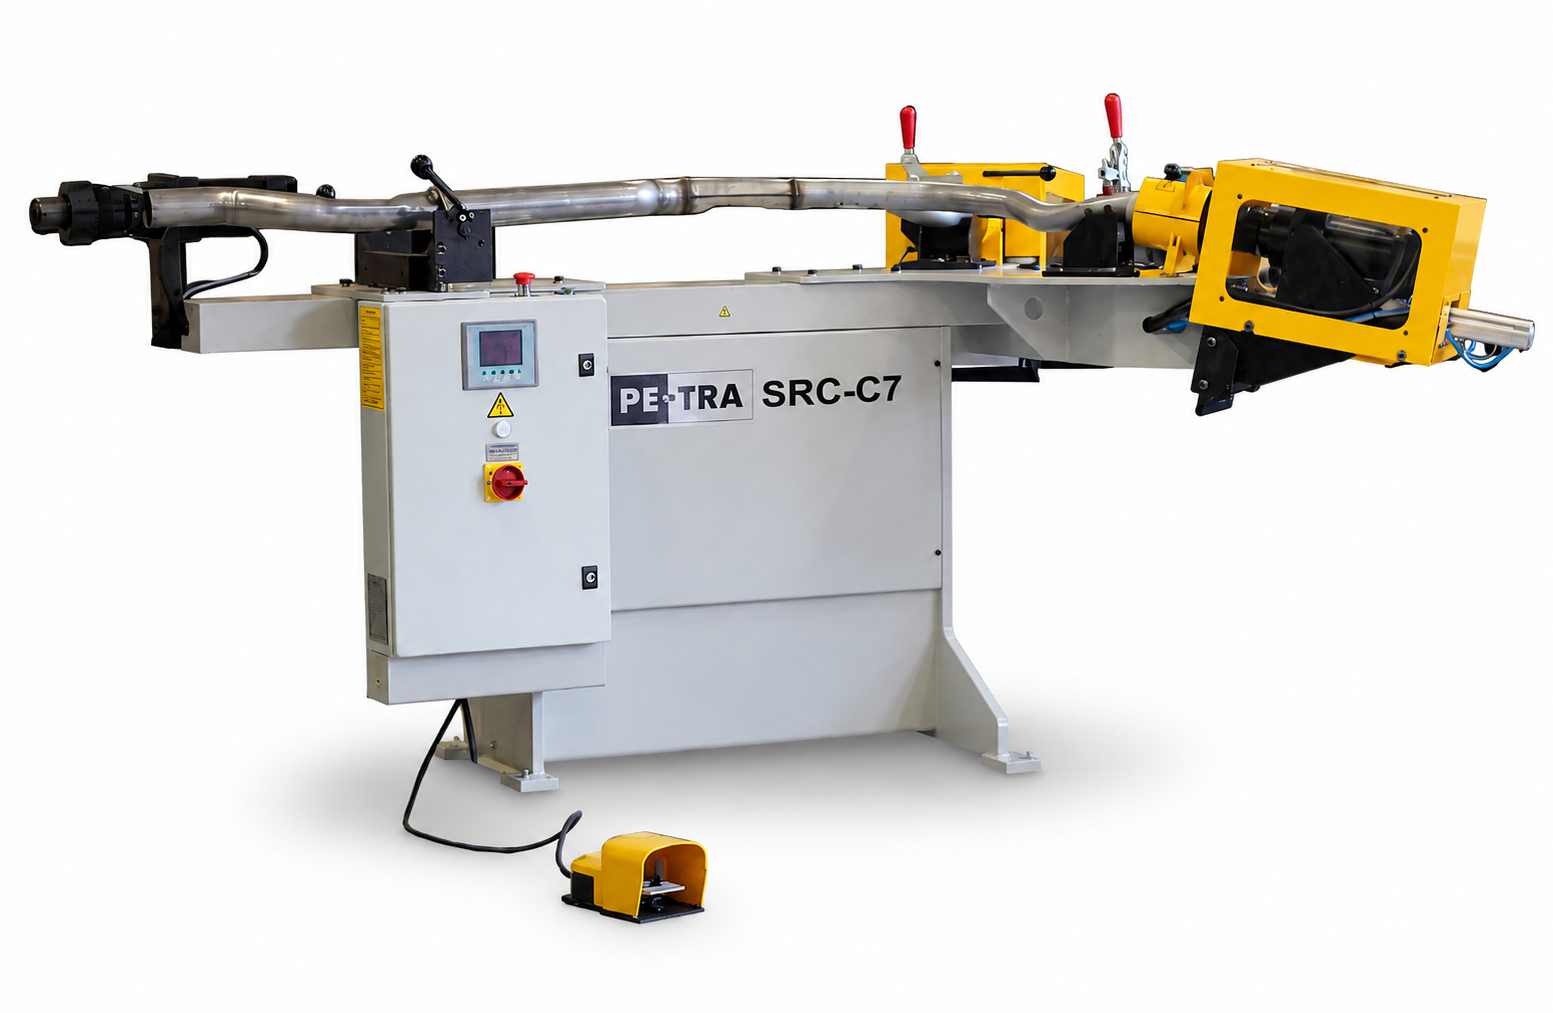
Warum mehrstufiges Rohraufweiten die Wiederholgenauigkeit verbessert
Rohraufweitung · 5 Min. Lesezeit
Wie kontrollierte Hubpositionen, gespeicherte Programme und eigene Stationen komplexe Umformfolgen vereinfachen.
Wie wählt man eine gute Bandsäge?
Maschinenauswahl · 6 Min. Lesezeit
Beginnen Sie mit Werkstoffen, Abmessungen und Losgrößen und vergleichen Sie dann Steifigkeit, Spannen, Späneabfuhr und Servicezugang.
Wie Wartung die Produktion beeinflusst
Wartung · 4 Min. Lesezeit
Sägebandführungen, Kühlschmiermittelfluss, Spanabräumbürsten und Spannung bestimmen unauffällig Schnittzeit, Standzeit und ungeplante Stillstände.
Warum die Bandsäge für die Produktion entscheidend ist
Produktionswirtschaft · 5 Min. Lesezeit
Der erste Schnitt bestimmt, wann die Weiterverarbeitung beginnt, wie viel Aufmaß sie erhält und ob der Zeitplan hält.
Die vollständigen Artikel lesen
Was passiert beim Aufweiten von Rohrenden? · 5 Min. Lesezeit
Beim Aufweiten von Rohrenden wird der Durchmesser oder die Form eines Rohres verändert, indem ein kontrolliertes Umformwerkzeug in das Rohrende gedrückt wird. Material wird nicht abgetragen, es fließt. Deshalb ist das Zusammenspiel von Werkzeuggeometrie, Rohrwand, Werkstoffzustand und Schmierung besonders wichtig. Ein stabiler Prozess beginnt mit einem rechtwinklig abgelängten, entgrateten und konsistent an einem zuverlässigen Anschlag positionierten Rohr.
In der ersten Umformstufe zentriert das Werkzeug das Rohr und beginnt, die Wand nach außen zu bewegen. Weitere Stufen können den Durchmesser vergrößern, das Endmaß kalibrieren, eine Sicke formen oder ein Verbindungsprofil vorbereiten. Wird eine große Änderung in mehrere kleinere Schritte aufgeteilt, sinkt die lokale Dehnung und der Werkstoff kann sich gleichmäßiger verteilen. Zugleich verringert sich das Risiko von Rissen, starker Wandverdünnung und einer unregelmäßigen Öffnung.
Was sollte überwacht werden?
- Ausgangsaußendurchmesser, Wandstärke und Materialcharge.
- Werkzeugposition, Umformhub und wiederholbare Rohrabstützung.
- Schmierung an der Kontaktstelle und Sauberkeit der Werkzeuge.
- Enddurchmesser, Rundheit, Länge und Zustand der Wand.
Eine gute Aufweitung wird nicht nur an einem Durchmesser gemessen. Der Übergangsbereich sollte glatt sein, die Rohrachse stabil bleiben und das umgeformte Ende zum nächsten Fertigungsschritt passen. Bei anspruchsvollen Teilen sollten Probestücke geschnitten und vermessen werden, bevor das Produktionsprogramm freigegeben wird. Sind die Stufen erprobt, helfen gespeicherte Maschinenrezepte den Bedienern, dasselbe Ergebnis mit deutlich weniger Einstellaufwand zu wiederholen.
Was ist die Spanlast? · 4 Min. Lesezeit
Die Spanlast beschreibt, wie viel Material jeder Sägezahn im Eingriff abträgt. Sie hängt von Vorschub, Schnittgeschwindigkeit, Zahnteilung, Werkstückgeometrie und der Anzahl gleichzeitig schneidender Zähne ab. Bei richtiger Spanlast bildet jeder Zahn einen kompakten Span und führt Wärme aus der Schnittzone ab.
Pulvrige Späne bedeuten meist, dass die Zähne reiben statt zu schneiden. Ursache kann ein zu geringer Vorschub, eine zu hohe Schnittgeschwindigkeit oder eine Teilung sein, bei der zu viele Zähne im Eingriff sind. Dicke, heiße oder blaue Späne können auf zu hohen Vorschub, zu wenig Kühlschmiermittel oder eine zu grobe Teilung hinweisen. Ziel ist nicht einfach schneller zu sägen, sondern einen stabilen Span zu erzeugen, ohne die Zahnschneide zu überlasten.
Späne als Rückmeldung aus dem Prozess
- Feines Pulver: Vorschub vorsichtig erhöhen oder Schnittgeschwindigkeit senken.
- Dicke, gerollte Späne: Vorschubkraft, Zahnteilung und Maschinensteifigkeit prüfen.
- Verfärbte Späne: Kühlschmiermittelzufuhr verbessern und Schnittgeschwindigkeit prüfen.
- Unregelmäßige Spanform: Spannung, Führungen und Zahnzustand kontrollieren.
Ändern Sie jeweils nur eine Größe und beobachten Sie mehrere Schnitte, bevor Sie entscheiden. Auch ein neues Sägeband braucht eine kontrollierte Einlaufphase, da die frischen Zahnspitzen scharf und anfälliger für Mikroausbrüche sind. Die Spanlast ist damit eine praktische Brücke zwischen theoretischen Schnittdaten und dem, was der Bediener an der Maschine sieht.
Warum mehrstufiges Rohraufweiten die Wiederholgenauigkeit verbessert · 5 Min. Lesezeit
Ein komplexes aufgeweitetes Rohrende lässt sich selten am besten mit einem einzigen aggressiven Hub herstellen. Wird die gesamte Umformung auf einmal versucht, konzentriert sich die Dehnung auf einen kleinen Bereich, und kleine Unterschiede in der Wandstärke werden zu großen Unterschieden am fertigen Teil. Mehrstufiges Umformen verteilt die Arbeit auf eigene Werkzeuge und kontrollierte Positionen.
Die erste Station kann das Rohr zentrieren und vorformen. Zwischenstationen vergrößern schrittweise den Durchmesser oder bilden die Übergangsform. Eine abschließende Kalibrierstation sichert dann die kritischen Maße. Da jedes Werkzeug eine klare Aufgabe hat, lässt sich Verschleiß leichter erkennen, und Korrekturen sind möglich, ohne den gesamten Prozess zu stören.
Warum gespeicherte Positionen wichtig sind
Eine digitale Steuerung ermöglicht es, Umformhub, Rückzugsposition und Abfolge als Rezept zu speichern. Bediener können ein erprobtes Programm aufrufen, statt nach jedem Produktwechsel neu einzurichten. Das ist besonders nützlich bei vielen Varianten, kleinen Losen oder Teilen, die nach mehreren Monaten wiederkehren.
- Geringere maximale Umformkraft und weniger Rissgefahr.
- Gleichmäßigere Wandverteilung im Übergangsbereich.
- Klarere Qualitätsprüfung an jeder Station.
- Schnellere Umrüstung mit gespeicherten Programmen und markierten Werkzeugen.
Die Wiederholgenauigkeit hängt dennoch von der richtigen Rohrvorbereitung und -abstützung ab. Ein schiefer Schnitt, ein Grat oder eine ungleichmäßige Einstecktiefe begleiten das Teil durch jede Station. Der beste mehrstufige Prozess verbindet kontrollierte Maschinenbewegung mit einfachen Lehren und einem klaren Prüfplan.
Wie wählt man eine gute Bandsäge? · 6 Min. Lesezeit
Die richtige Bandsäge wird nach der Arbeit ausgewählt, nicht nach einer einzigen maximalen Kapazitätsangabe. Beginnen Sie mit den Werkstoffen, Querschnitten, Längen und Losgrößen, die Ihre normale Produktion abbilden. Eine Maschine, in die das größte Teil passt, kann trotzdem ineffizient sein, wenn die tägliche Arbeit überwiegend aus kleineren, sich wiederholenden Schnitten besteht.
Steifigkeit ist grundlegend. Sägerahmen, Sägebandführungen, Spannstöcke und Materialauflage müssen das Band auf einer vorhersehbaren Bahn halten. Gutes Spannen hält das Werkstück nahe an der Schnittlinie, ohne dünnwandige Profile zu beschädigen. Bei Bündeln oder schwierigen Formen können vertikales Spannen und einstellbarer Druck die Stabilität verbessern.
Den gesamten Produktionszyklus vergleichen
- Schnittkapazität für Rund-, Rechteck- und Bündelschnitte.
- Bandgröße, Führungsanordnung und verfügbare Schnittgeschwindigkeiten.
- Genauigkeit des automatischen Nachschubs und nutzbare Reststücklänge.
- Kühlschmiermittelzufuhr, Spanabräumbürste und Zugang zum Späneförderer.
- Programmspeicher, Diagnose und Übersicht für den Bediener.
- Bandwechsel, Reinigung und Zugang für die regelmäßige Wartung.
Der Automatisierungsgrad sollte zur Losgröße passen. Eine halbautomatische Maschine kann ideal für abwechslungsreiche Werkstattarbeit sein, während eine vollautomatische Säge ihren Wert durch wiederholbaren Nachschub und mannlose Zyklen entfaltet. Bei hochwertigem Material können Schnittbreite, Restmaterialhandling und Schnittgenauigkeit wichtiger sein als die reine Schnittgeschwindigkeit.
Vergleichen Sie schließlich Support und Ersatzteilverfügbarkeit. Eine produktive Maschine muss für die Bediener verständlich und von den Eigentümern wartbar sein. Probeschnitte mit repräsentativem Material sind der beste Weg, um Zykluszeit, Oberflächengüte, Bandverhalten und Handhabung vor der endgültigen Entscheidung zu bestätigen.
Wie Wartung die Produktion beeinflusst · 4 Min. Lesezeit
Die Wartung einer Bandsäge ist Produktionsarbeit, denn kleine mechanische Veränderungen werden schnell zu Sägeproblemen. Verschlissene Sägebandführungen lassen das Band verdrehen, schlechter Kühlschmiermittelfluss erhöht die Zahntemperatur, und eine schwache Spanabräumbürste trägt Späne zurück in den Schnitt. Jedes dieser Probleme kann die Standzeit verkürzen, bevor ein offensichtlicher Maschinenalarm auftritt.
Eine kurze tägliche Kontrolle ist meist wirksamer als das Warten auf eine große Wartung. Bediener sollten Kühlschmiermittelstand und -richtung, Bürstenkontakt, Bandzustand, Sauberkeit der Führungen und Spannflächen prüfen. Unter dem Material eingeklemmte Späne können Schnittwinkel und Nachschublänge verändern, besonders bei Serienarbeit.
Ein praktischer Wartungsrhythmus
- Täglich: Späne entfernen, Band prüfen und Kühlschmiermittelzufuhr kontrollieren.
- Wöchentlich: Führungen, Bürstenposition, Spannstockbewegung und Leckagen prüfen.
- Monatlich: Bereich der Bandräder, Schmierstellen und Nachschubgenauigkeit kontrollieren.
- Geplante Wartung: hydraulische, elektrische und Sicherheitsfunktionen überprüfen.
Wartungsaufzeichnungen sollten die durchgeführten Arbeiten mit Standzeit, Schnittabweichung und Stillstandszeit verknüpfen. So wird Wartung von einer Checkliste zu nützlicher Prozessinformation. Wenn Bediener das erste Anzeichen eines Problems festhalten, können Techniker es beheben, bevor die Maschine Ausschuss produziert oder während eines dringenden Auftrags stillsteht.
Warum die Bandsäge für die Produktion entscheidend ist · 5 Min. Lesezeit
Die Bandsäge ist oft die erste Produktionsmaschine, die zugekauftes Material berührt. Ihre Leistung bestimmt, wann Zerspanung, Schweißen oder Montage beginnen können. Hinkt das Sägen hinterher, warten teure nachgelagerte Anlagen. Sind Längen oder Winkel ungenau, erbt jeder folgende Arbeitsgang das Problem.
Gutes Sägen bringt Zykluszeit, Materialausnutzung und Prozessstabilität ins Gleichgewicht. Eine schmale Schnittfuge kann bei großen Losen viel Material sparen, und ein genauer Nachschub verringert das Aufmaß für die spätere Bearbeitung. Reststücklänge, Anschnitte und Bündelstrategie gehören daher in die Berechnung der tatsächlichen Stückkosten.
Mehr als nur die Schnittzeit messen
- Gesamte Zykluszeit inklusive Nachschub, Spannen und Materialwechsel.
- Stückzahl und Schnittfläche pro Sägeband.
- Bedienerzeit und Anzahl betreuter Maschinen.
- Reststücke, Schnittfugenverlust und wiederverwendbares Material.
- Stillstände durch Rüsten, Reinigung oder ungeplante Wartung.
Ein schnellerer reiner Schnitt führt nicht immer zu den niedrigsten Produktionskosten. Stabile Standzeiten, vorhersehbares Handling und weniger Ausschuss können wertvoller sein als ein paar eingesparte Sekunden. Deshalb sollten Schnittdaten zusammen mit dem gesamten Materialfluss durch das Werk betrachtet werden.
Wird die Säge als kontrollierter Produktionsprozess behandelt, werden Zeitpläne zuverlässiger und die Weiterverarbeitung erhält gleichbleibende Rohteile. Das Ergebnis: weniger Feuerwehreinsätze, einfachere Planung und ein klareres Bild davon, wo Verbesserungen die größte Wirkung haben.
Haben Sie ein schwieriges Produktionsproblem?
Sprechen Sie mit den Menschen, die die Maschinen konstruieren, bauen und testen.